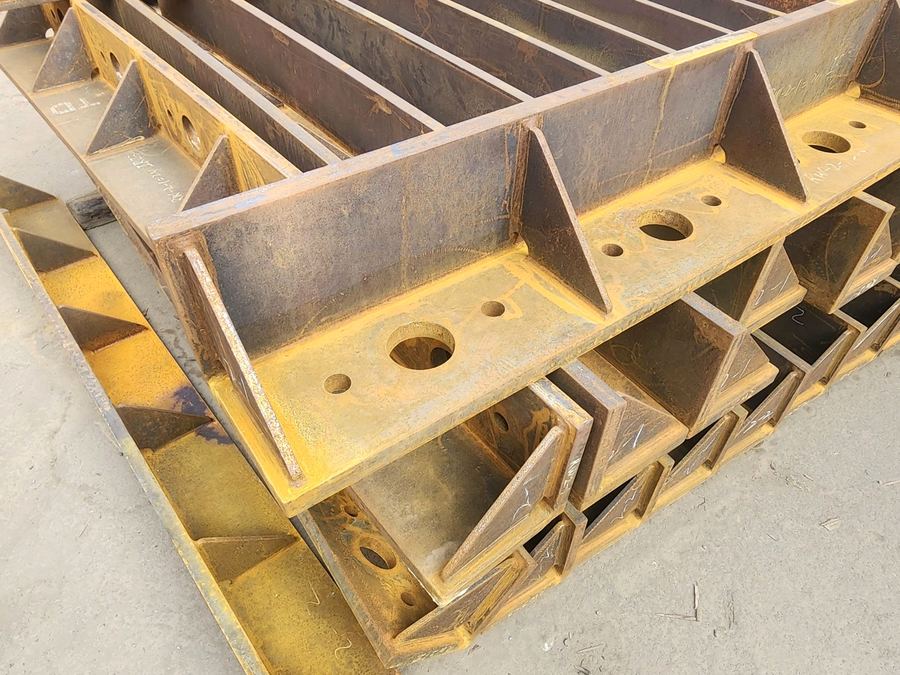
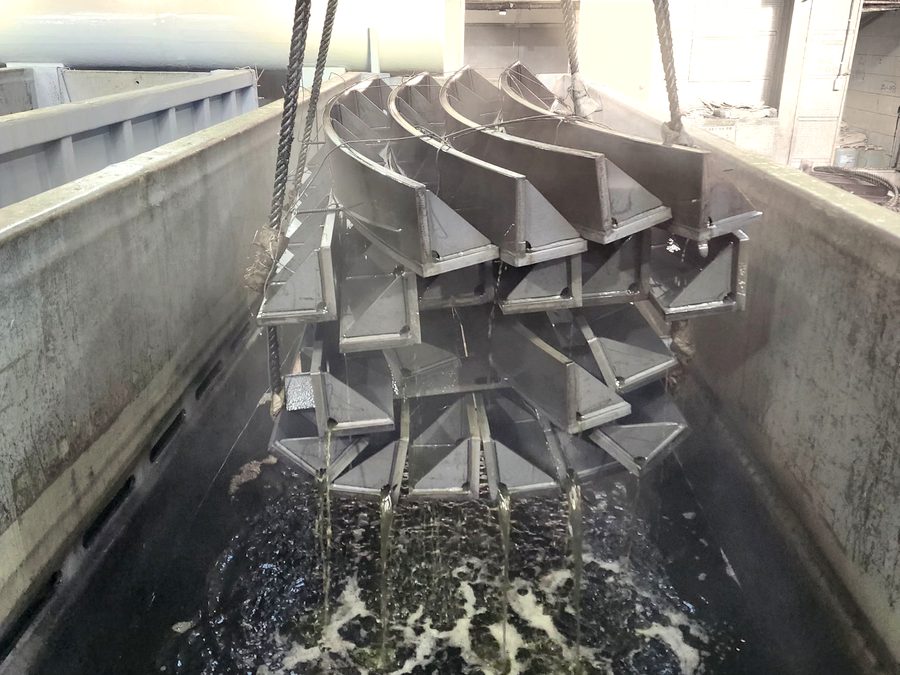
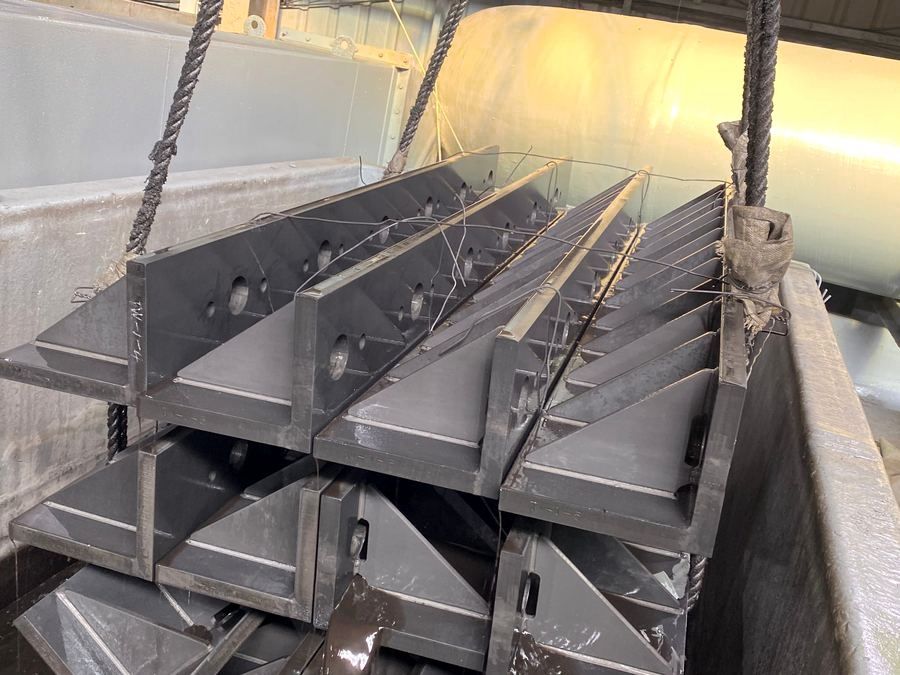
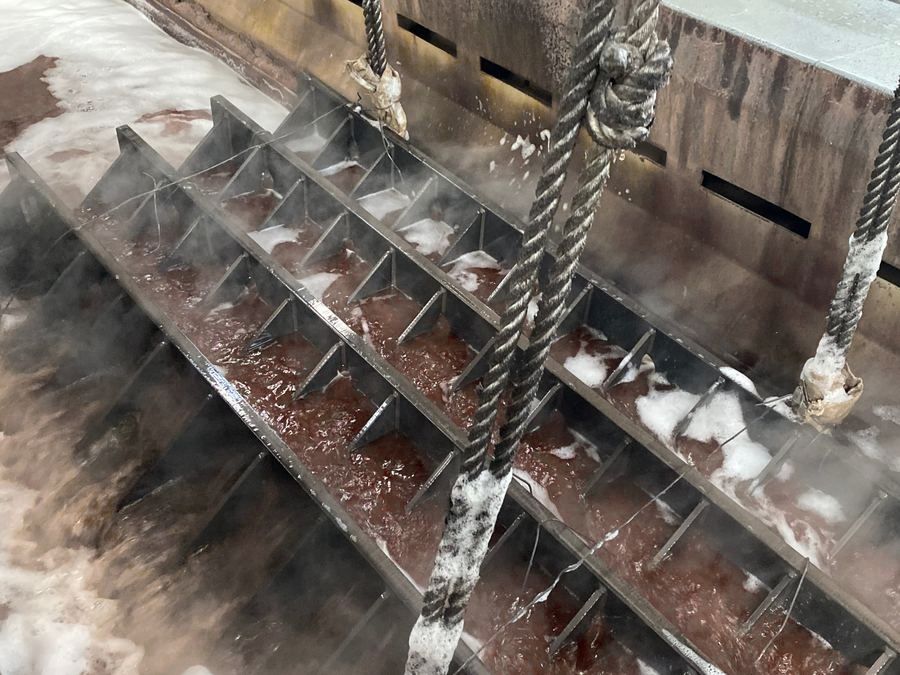
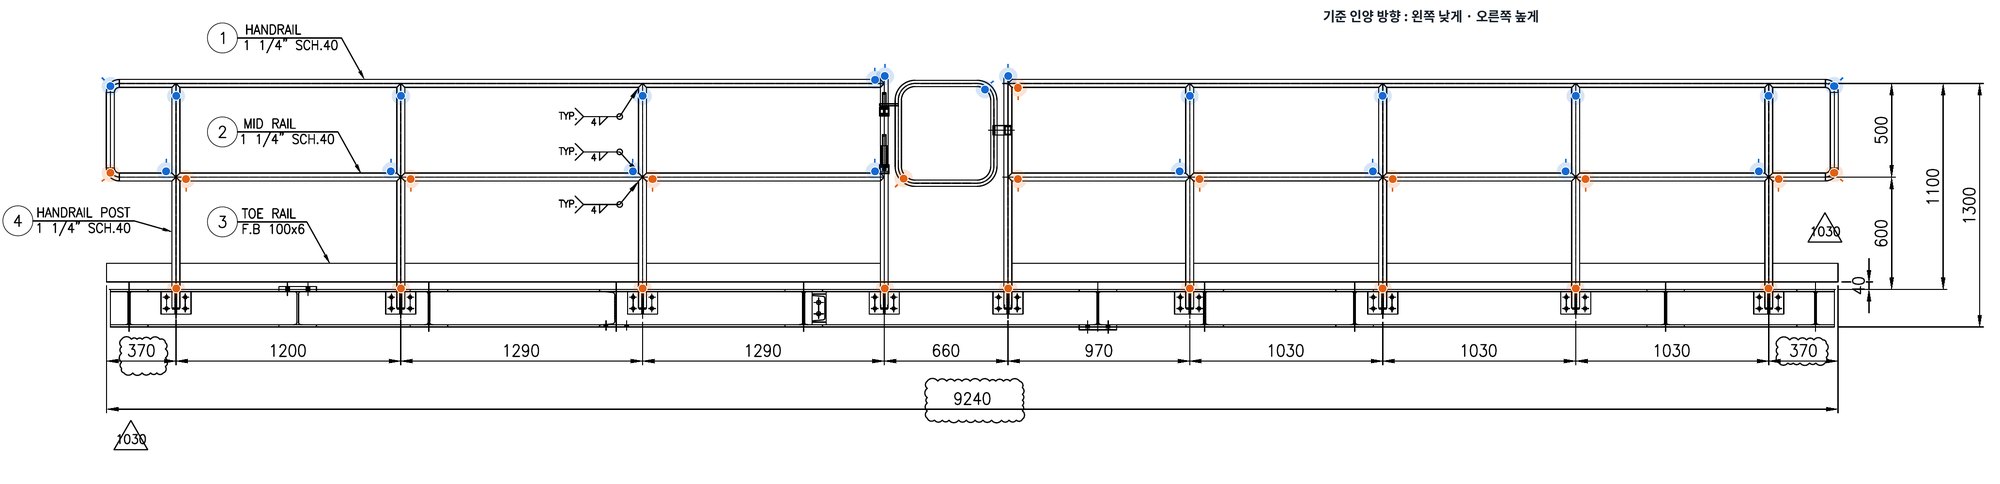
전장 9,240mm 핸드레일, 도면 한 장으로 홀 42개 위치를 잡았습니다
- 거래처 CAD 도면(PDF) 접수레일·기둥·엘보·게이트 형상을 확인합니다
- 막힌 구간 판단양 끝이 용접된 중간 레일, 기둥 상·하단, 엘보 곡관을 하나씩 확인합니다
- 인양 방향에 맞춰 홀 위치 표시구간마다 낮은 쪽 드레인, 높은 쪽 벤트를 대각선으로 배치합니다
- 검토 도면과 흐름 영상 전달제작 전에 홀 가공 위치를 확정합니다

오늘 도금한 철이 수십 년 뒤에도 그대로이도록, 첫 제품과 마지막 제품의 품질이 같도록. 동광은 균일한 품질의 용융아연도금을 만듭니다.
처음의 방식 그대로, 3대째 이어 갑니다.
철은 시간이 지나면 녹슬고 변합니다. 용융아연도금은 그 철이 오랜 세월 처음 모습 그대로 제 역할을 하도록 지켜 주는 일입니다. 동광은 이 일을 “변하지 않는 가치를 만드는 일”이라 믿습니다.
동광의 뿌리는 오랜 세월 도금 현장을 지켜온 창업주의 경험에 있습니다. 그 뜻을 이어받아 경기도 오산에서 첫걸음을 내디뎀고, 물려받은 현장 노하우로 한 제품 한 제품 정성껏 도금하며 신뢰를 쌓아 왔습니다.
2008년, 시흥 시화공단으로 터전을 옮겨 주식회사 동광으로 새롭게 출발했습니다. 공장도, 설비도, 시간도 달라졌지만 제품 하나하나를 끝까지 확인하는 방식만은 처음 그대로입니다.
3대에 걸쳐 이어 온 기술처럼, 동광이 지켜 온 원칙도 변하지 않습니다. 맡겨 주신 제품이 오래도록 변함없이 제 역할을 하도록, 동광이 끝까지 책임지겠습니다.
안녕하십니까. 주식회사 동광 대표이사 김성중입니다.
오늘의 동광이 있기까지 오랜 시간 믿고 일을 맡겨 주신 고객 여러분과, 묵묵히 현장을 지켜 온 직원들의 덕분입니다. 진심으로 감사드립니다.
저희가 도금한 철은 다리가 되고, 도로가 되고, 건물의 뼈대가 되어 우리 아이들의 세대, 그 다음 세대까지 쓰입니다. 오늘 저희 손을 거친 제품이 대대손손 이어진다는 마음으로, 한 제품도 가볍게 다루지 않겠습니다.
앞으로도 동광은 고객 여러분께 오래 함께하고 싶은 파트너가 되겠습니다. 감사합니다.
변하지 않는 품질은 측정에서 시작됩니다.
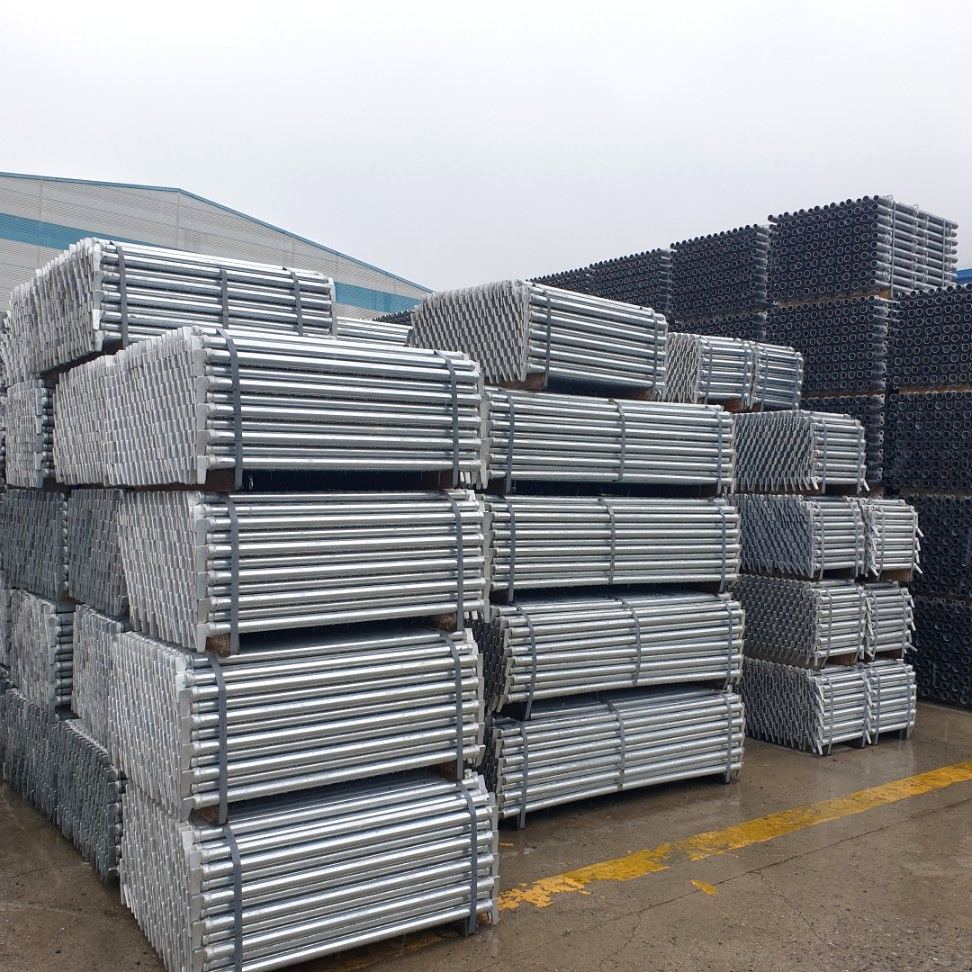
각관 규격별 전용 프레임에 같은 간격으로 걸어, 한 번에 수십 개를 같은 조건으로 도금합니다.
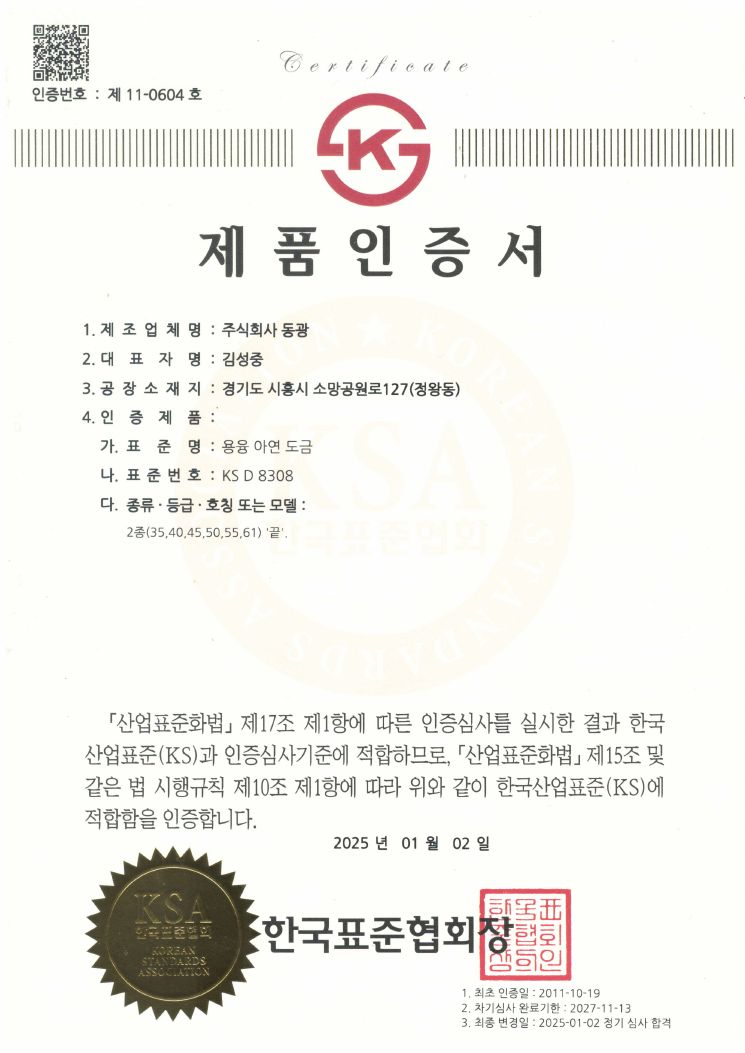
KS D 8308 용융 아연 도금 2종(35·40·45·50·55·61) 전 등급에 대해 KS 인증을 받았으며, 해외 규격(ASTM A123) 요구에도 대응합니다.
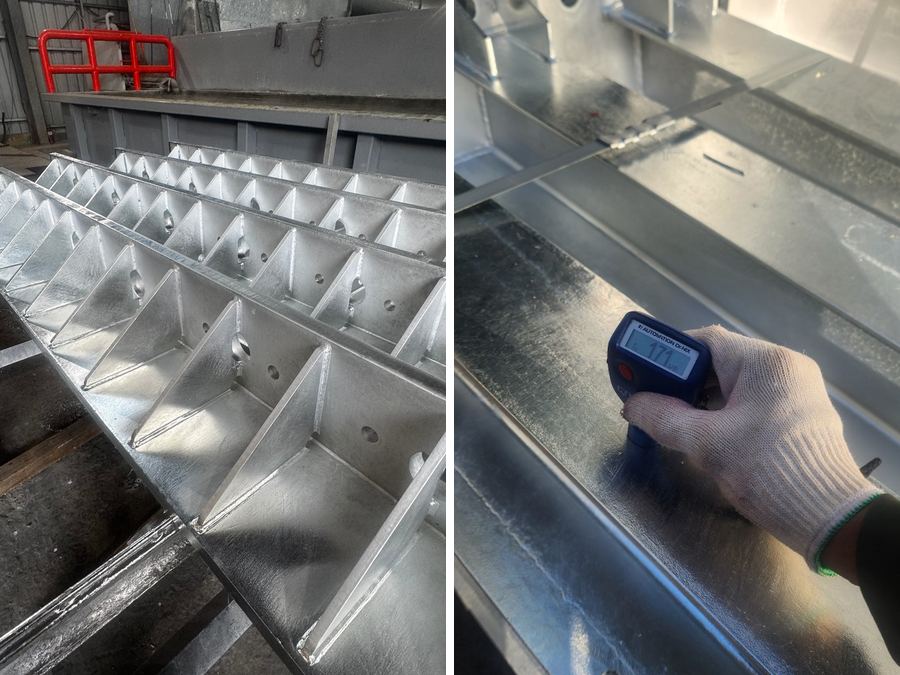
출하 전 전자식 막후계로 도금 두께를 측정하고 요청 시 성적서를 발행합니다.
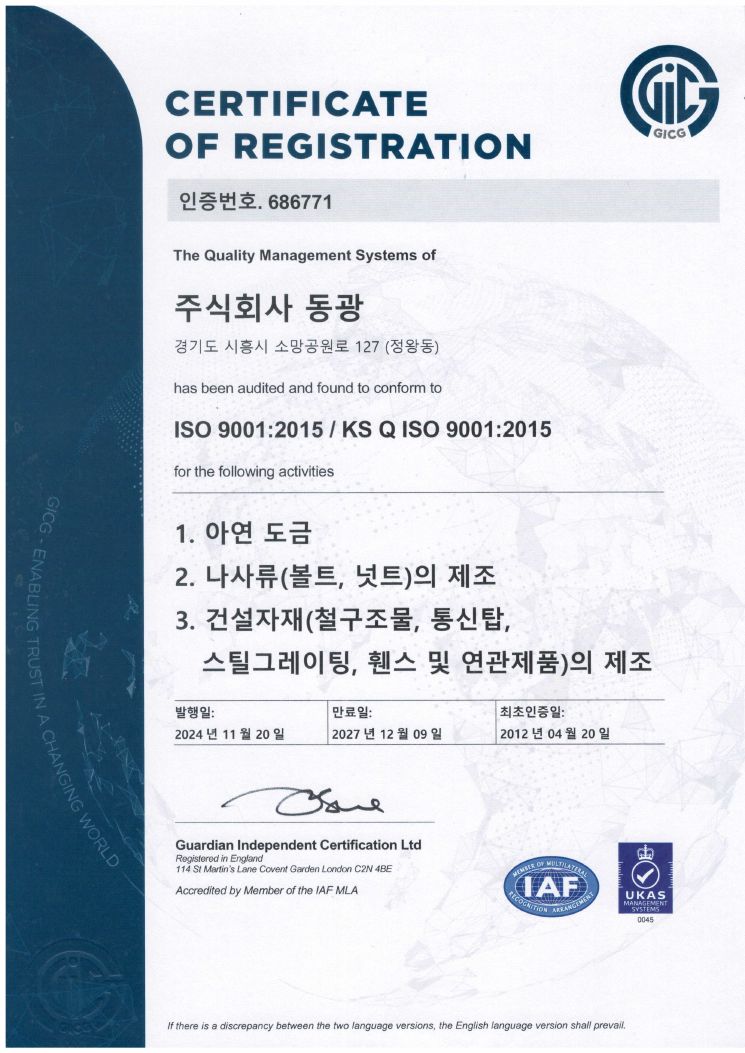
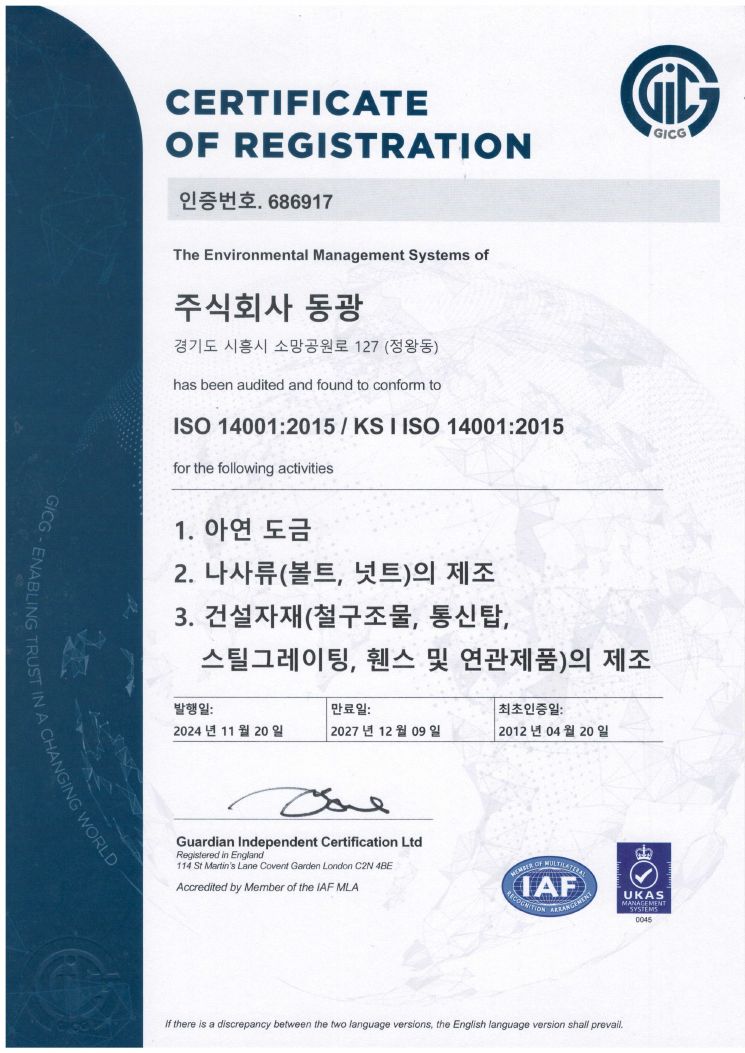
KS 제품인증(2011년부터), ISO 9001 품질경영시스템과 ISO 14001 환경경영시스템(2012년부터)을 유지하고 있습니다.


같은 공정, 같은 기준으로 매번 같은 품질을 만듭니다.
도금 품질은 표면 상태에서 시작됩니다. 동광은 모든 제품을 아래의 표준 공정에 따라 처리합니다.

녹과 오염이 남아 있는 원자재를 받아 규격별로 정리합니다

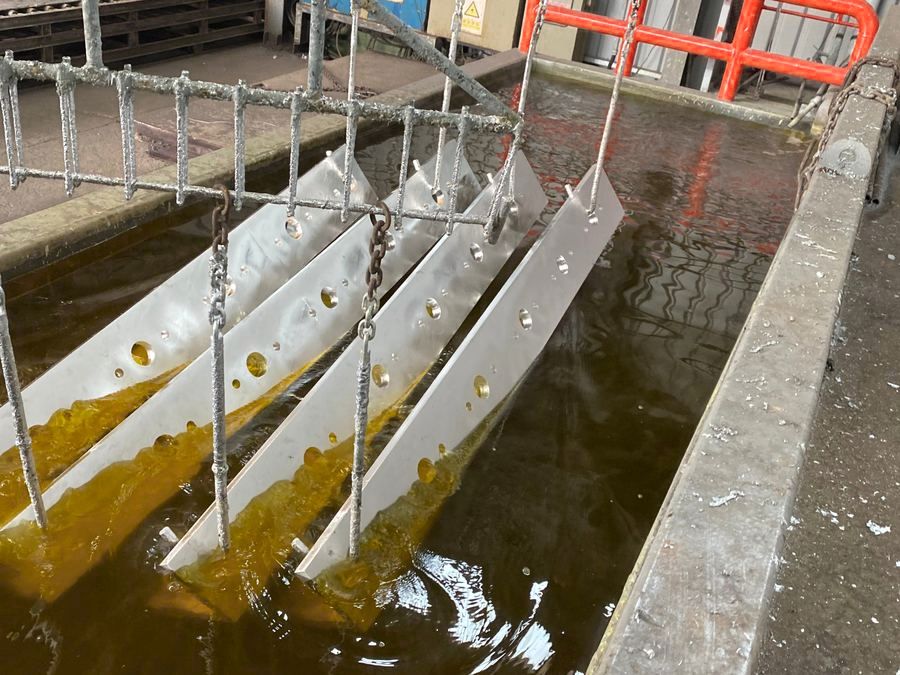
염산 산세조에서 녹과 밀스케일을 제거합니다

표면에 남은 산을 물로 씻어 냅니다

재산화를 막고 아연이 고르게 붙도록 플럭스 처리합니다

호이스트에 매단 채 대기하며 플럭스액을 말려 아연 튐을 방지합니다

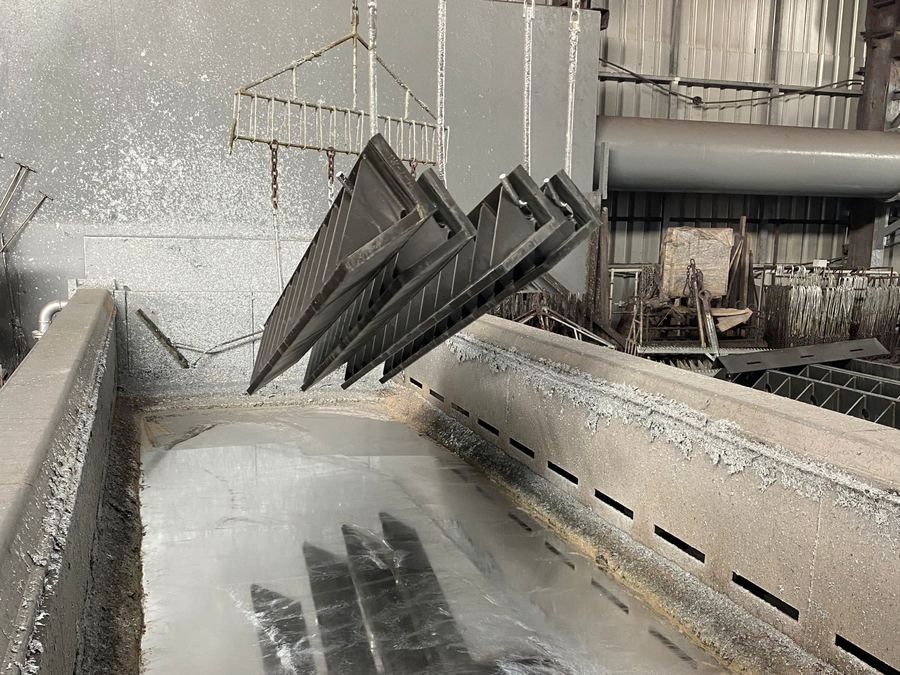
약 450℃ 아연욕에 침지해 철과 아연의 합금층을 만듭니다

냉각조에서 식혀 도금층을 안정시킵니다

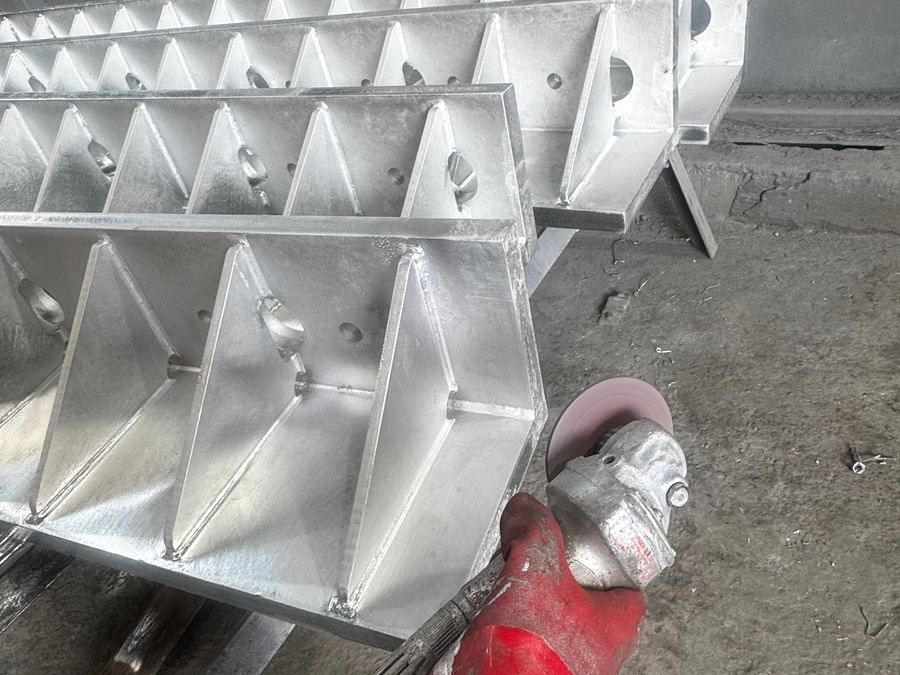
흘러내린 아연 덩어리와 거친 부분을 다듬습니다

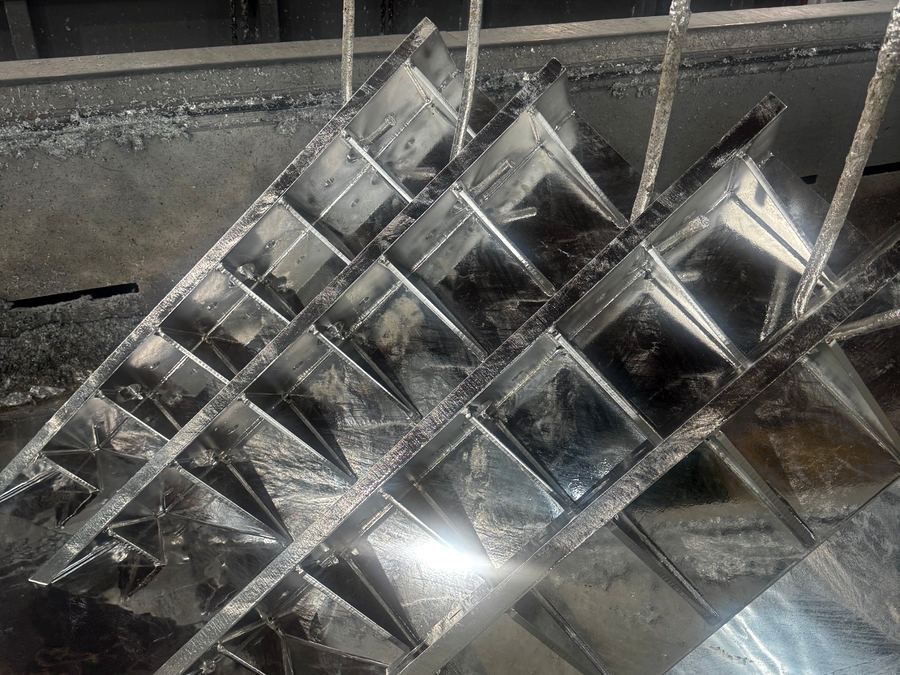
육안 검사로 외관을 확인하고, 막후계로 도금 두께를 측정합니다
전처리부터 냉각까지, 한 줄로 이어진 도금 라인
모든 처리조를 같은 크기로 맞춰, 6m급 각관과 구조재도 처음부터 끝까지 같은 지그에 건 채로 처리합니다.
| 처리조 | 수량 | 내부 치수 (L × W × D) |
|---|---|---|
| 산세조 | 4 | 7.0 × 1.8 × 2.3 m |
| 수세조 | 1 | 7.0 × 1.8 × 2.3 m |
| 플럭스조 | 1 | 7.0 × 1.8 × 2.3 m |
| 도금조 | 1 | 7.0 × 1.8 × 2.3 m · 약 450 ℃ |
| 냉각조 | 1 | 8.0 × 1.8 × 2.3 m |
| 호이스트 (1~3호기) | 3 | 3 + 3 TON · 도금 라인 |
| 호이스트 (4호기) | 1 | 5 + 5 TON · 사상·포장 중량물 |
| 연간 처리 능력 | 20,000 톤 |
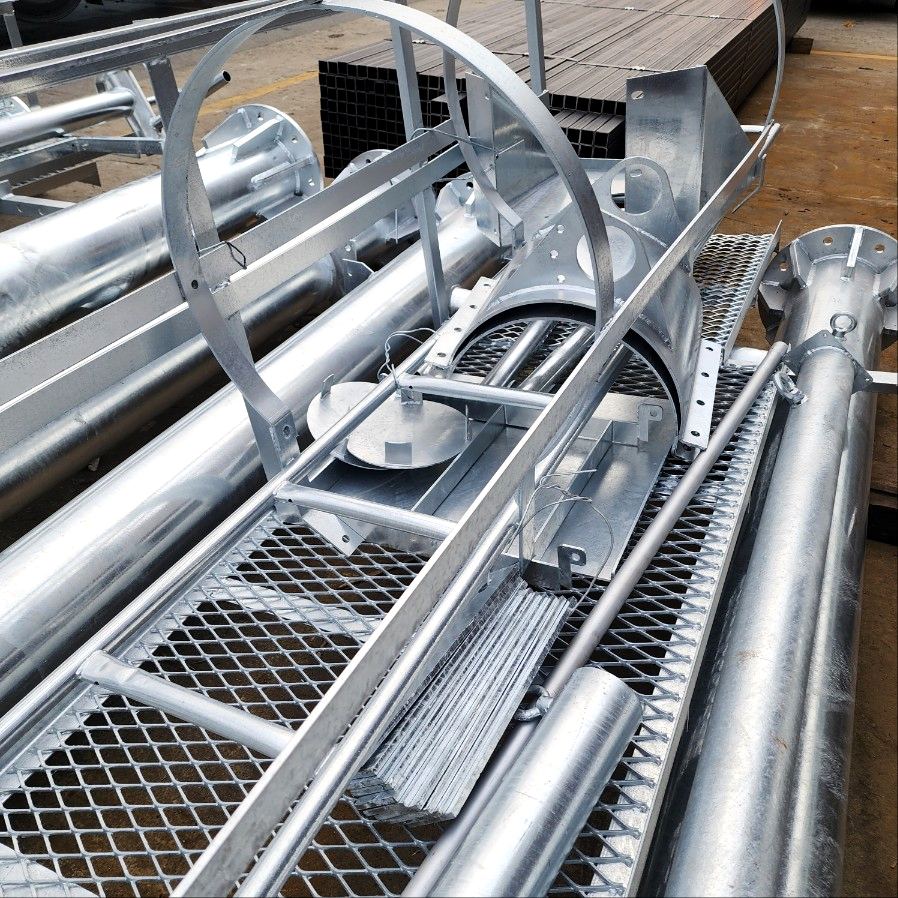
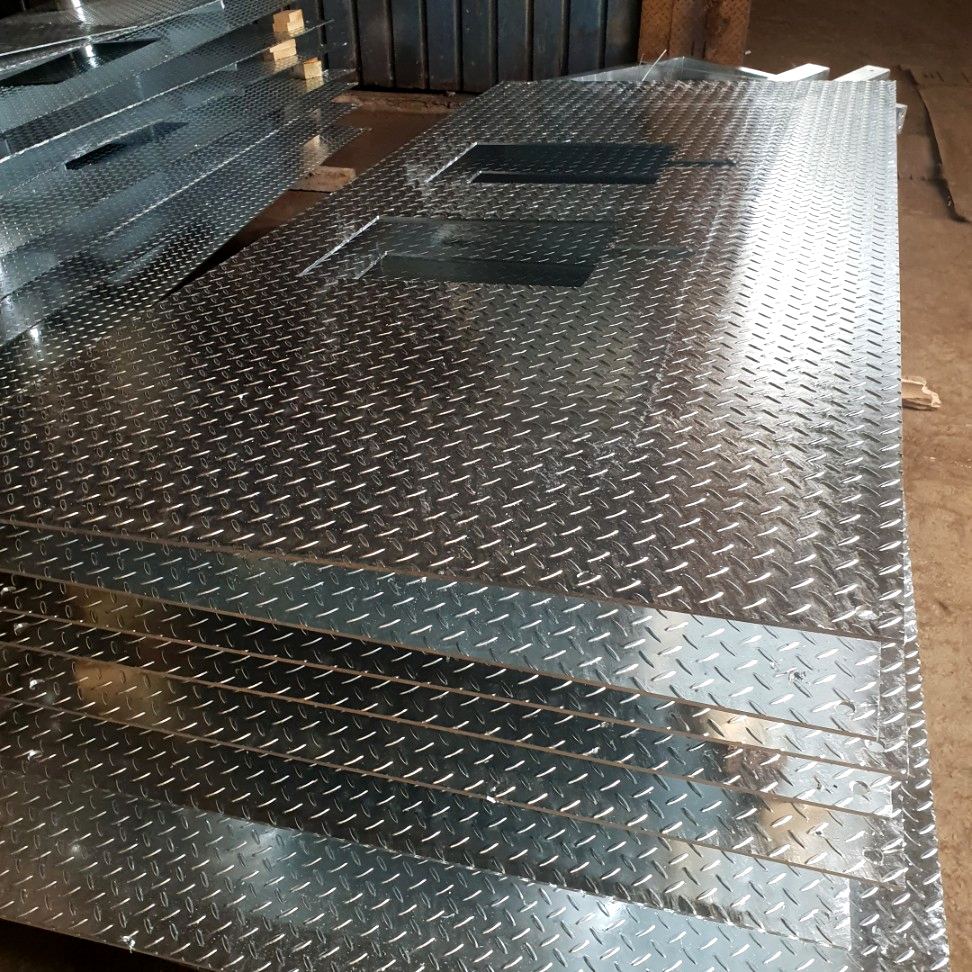
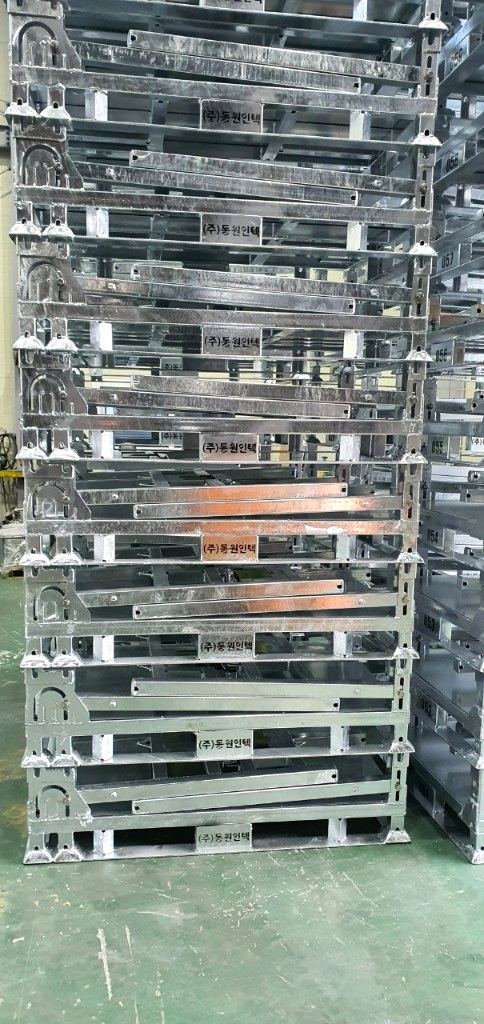
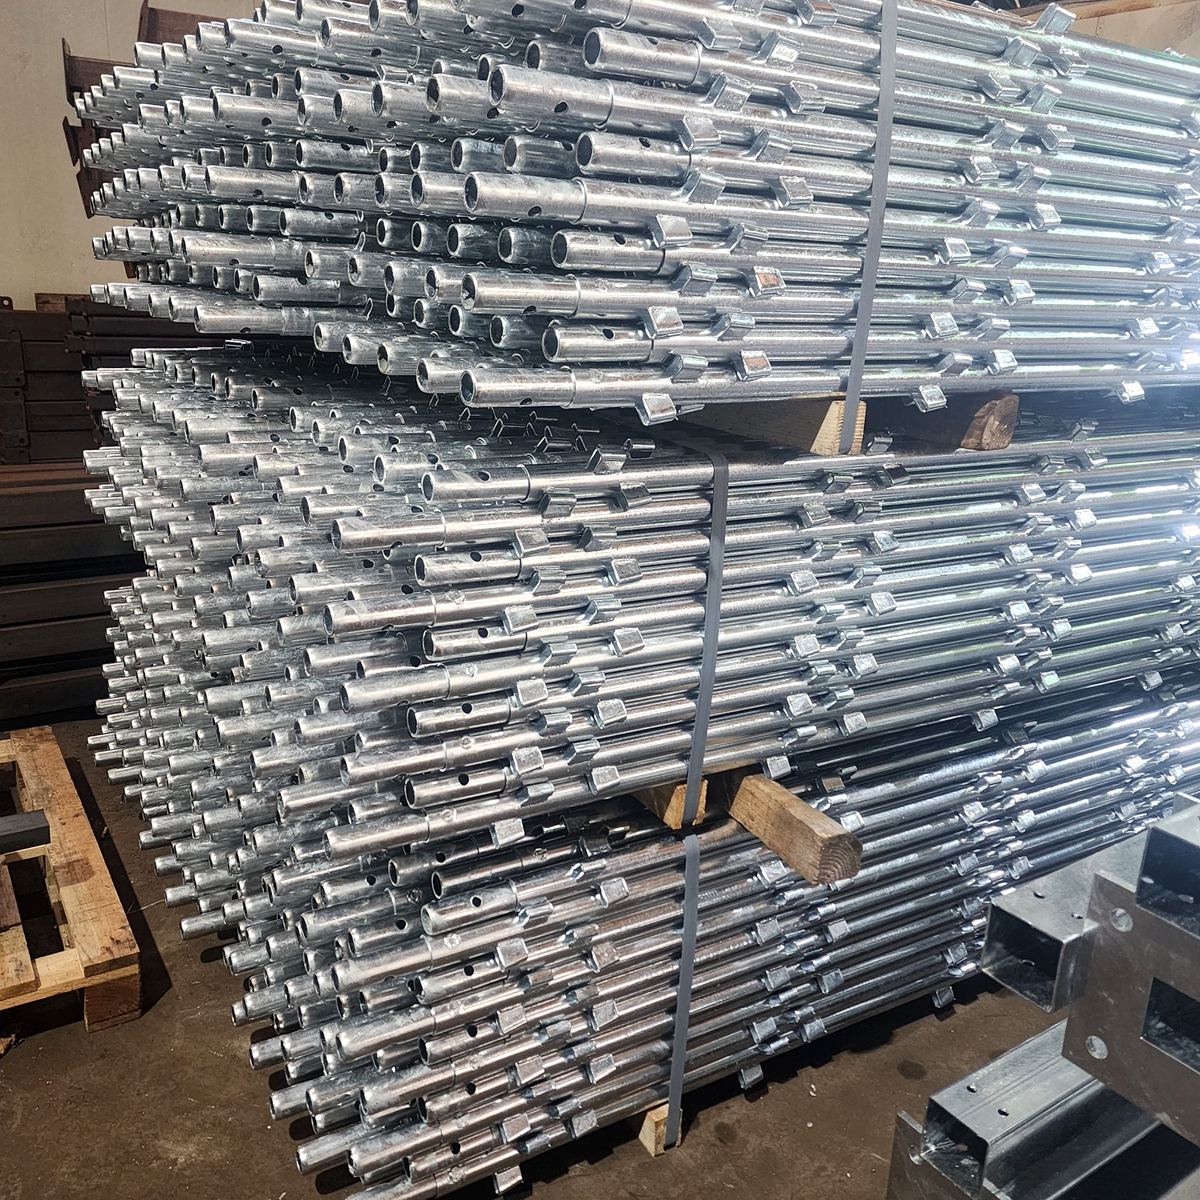
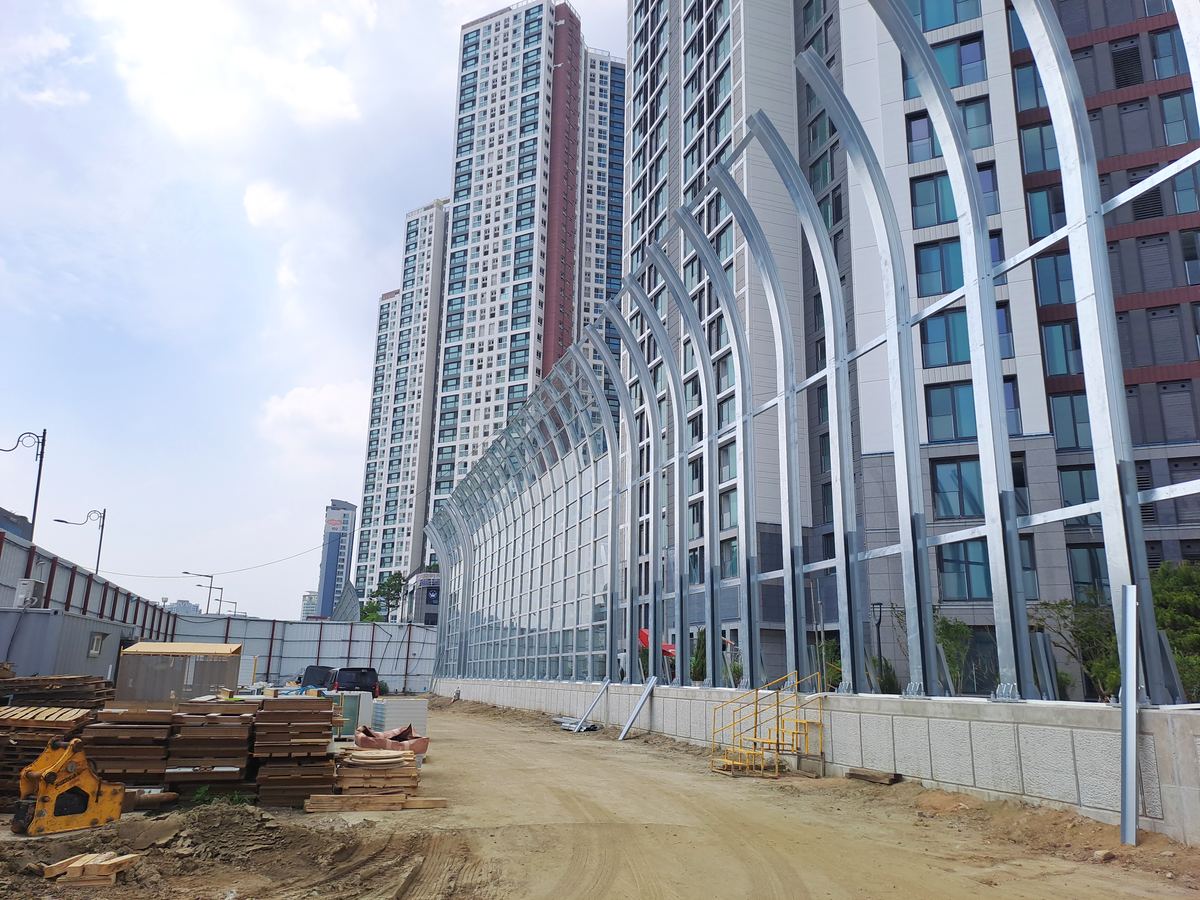
건설, 도로, 산업 현장의 강재를 도금합니다.


제품별 구멍 가공, 도금 전에 확인해 주세요.
밀폐된 부분이 있는 제품은 아연이 들어가고 공기가 빠져나갈 길이 있어야 고르게 도금됩니다. 구멍이 없으면 내부가 도금되지 않고, 남은 공기와 수분이 약 450℃에서 팽창해 위험할 수 있습니다.
영상에서는 관 안의 에어를 파란색, 아연을 은색으로 표시했습니다. 낮은 쪽 드레인홀로 아연이 들어오고, 높은 쪽 벤트홀로 에어가 빠지는 흐름을 확인해 보세요.

이 안내 바로가기 링크: #hole-pipe
이 안내 바로가기 링크: #hole-rail
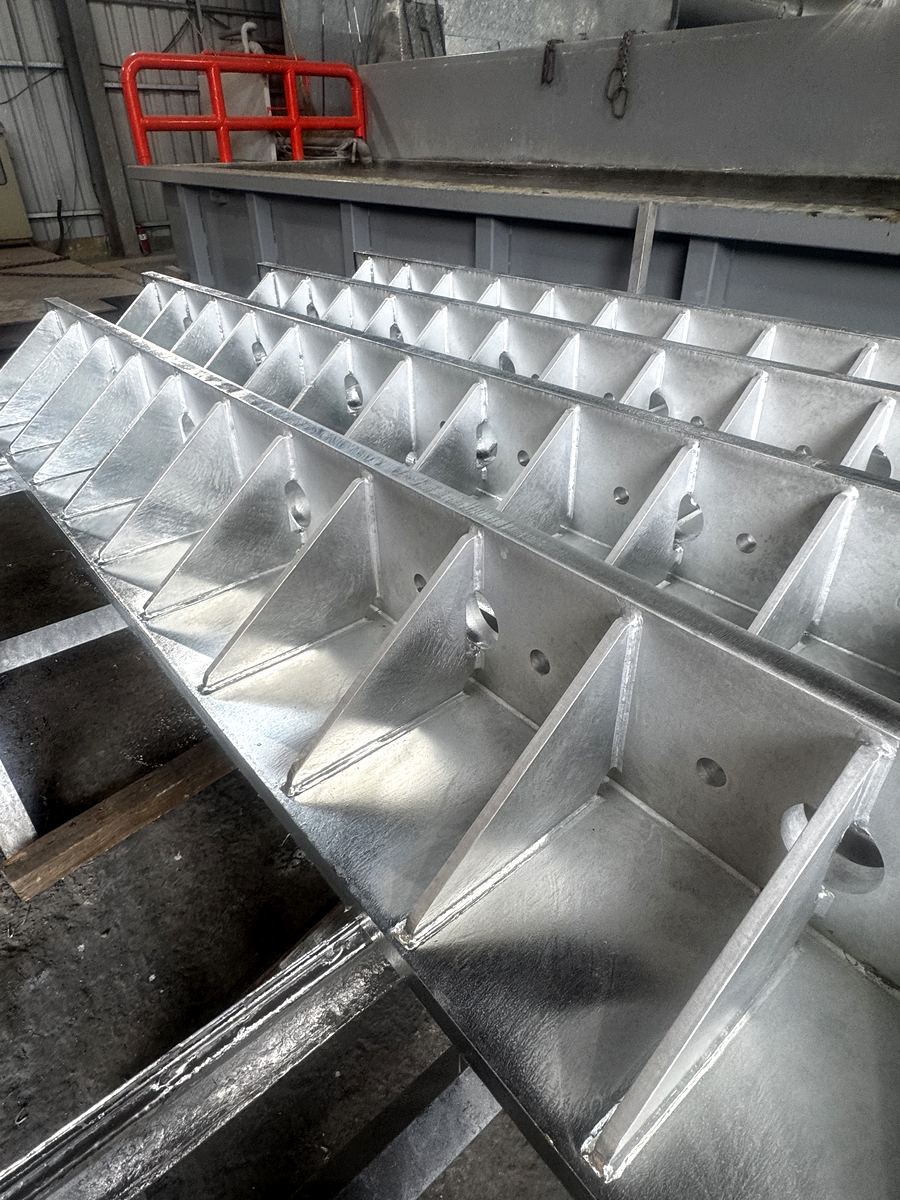
끝판 아래 드레인으로 아연이 들어오고, 위 벤트로 에어가 빠집니다. 칸막이 모서리와 가운데 개구부로 칸에서 칸으로 흐릅니다.
이 안내 바로가기 링크: #hole-square
아래 모서리 틈으로 아연이 칸에서 칸으로 흘러 끝까지 빠지고, 위 모서리 틈으로 공기가 빠집니다.
담글 때 판 아래 공기가 따낸 모서리로 올라가고, 꺼낼 때 판 위 아연이 흘러내립니다.
이 안내 바로가기 링크: #hole-rib
겹친 판 사이에서 생긴 증기가 벤트 홀과 미용접 틈으로 빠져나가 판이 부풀거나 터지지 않습니다.
이 안내 바로가기 링크: #hole-box
이 안내 바로가기 링크: #hole-pole
부재 하나하나가 막힌 칸입니다. 부재마다 아래 끝 드레인, 위 끝 벤트로 아연과 에어가 드나듭니다.
이음부 안쪽을 내경만큼 터 주거나, 이음 양쪽에 외부 벤트 홀을 뚫어 부재마다 흐름을 만듭니다.
이 안내 바로가기 링크: #hole-truss
구멍 크기는 관 지름과 제품 형상에 따라 달라집니다. 도면을 보내 주시면 위치와 크기를 함께 확인해 드립니다.
ASTM A385 (용융아연도금용 고품질 설계 지침) 참고
도금 견적 및 기술 상담을 도와드립니다.